Braiding、RTMの基本とこれらを用いた自転車のFRP製フレーム成型
Braiding、RTMの基本とこれらを用いた自転車のFRP製フレーム成型について、
技術の概要と要点について述べたいと思います。
Braiding/組紐について
FRPというよりも、繊維業界では有名な加工技術の一つが組紐(くみひも、以下Braiding)です。
過去にも何度か取り上げたことがあります。
※関連コラム
Fiberjointsが提案する組紐形態繊維を組み合わせた金属リングのFRPへの実装
繊維の連続性を維持しながら中空形状を作ることもできるBraidingは、
FRPの強化繊維形態としても用途によりその存在感を高めています。
今回ご紹介する用途は自転車のフレームのため、
主に丸打組紐(Tubular braided fabric)が主体となります。
また組紐は後述の通り複数の繊維を自由に組み合わせることができることも強みです。
RTMについて
RTMはResin Transfer Moldingの略です。
RTMでFRPを成型する場合、
型内(主に金型)に強化繊維を先にチャージしてキャビティー内の形状に沿わせます。
型を閉じた後、型内を必要に応じて減圧し、
そこに主剤と硬化剤を混錬した直後の樹脂を高圧で注入します。
三次元形状を有するGFRPのRTM成型の例
個人的に分かりやすいと感じたのが以下の動画です。
強化繊維はガラス、型はFRPなので樹脂の流れも色変化で確認できます。
ゲルコートの適用
最初に下型をマスキングテープで輪郭を決めた後、
ゲルコートを塗布して硬化させています。
GFRPではゲルコートを使うことが多いです。
※関連コラム
下型への強化繊維チャージして型閉じ
次にガラスマットを下型にチャージしてドレープさせることで、
形状に沿わせます。
動画上では素手でやっているように見えます。
普通の人がこれをやるとかゆくて仕方ないはずです。
より厚いところは積層枚数を増やさなくてはいけないので、
追加でチャージしている様子も映っています。
なお、ステッチした厚目付のガラスマットとロービングクロスを併用し、
手縫いで両者を固定して積層する場合もあります。
強化繊維のチャージが終わったら上型を下型の上に設置して上下型を締め付けます。
上記の型は金属製ではなくFRP製の型であるため、前出の通り型内の色変化を目視できます。
マトリックス樹脂を型内に注入
強化繊維チャージ後、Vacuum Catch Potと樹脂の注入を行うノズルと取り付けて吸引を行い、
主剤と硬化剤を混錬した樹脂を注入します。
樹脂含浸させた場所から色が変わっていく様子も動画で確認できます。
単に製品の色なのかもしれませんが、
注入する樹脂を青色に着色させているためより見やすい印象です。
FRP型の強みはこのように含浸の様子が見えることです。
樹脂を下側から注入させることで重力の影響で下に溜まりがちな樹脂が、
型内で徐々に上昇する状態にできています。
Vacuum Catch Potまで樹脂が到達した時点で樹脂含浸は終了したという判断となっているようです。
含浸後は室温で硬化させています。
動画と上記の内容で概ねRTMの基本工程はご理解いただけるのではないかと思います。
最近発表されたUltra-RTM
RTMについては今も少しずつ新しい技術を取り入れた設備がリリースされています。
最近もDieffenbacherがUltra-RTMについて発表を行っています。
※参考情報
DIEFFENBACHER expands HP-RTM portfolio with pressure-controlled Ultra-RTM process / DIEFFENBACHER
一時期、FRP業界で耳目を集めたのがHP-RTMです。
HPはHigh Pressureの略で当時としては画期的な140気圧にも到達する高圧で樹脂を注入できることが特徴でした。
既に述べたRTMの基本を念頭においていただくと、
強化繊維がチャージされた金型内に樹脂を注入することは、
言葉でいうよりも難しいことがお分かりになるかと思います。
特に厚物、大型になると、樹脂の粘度上昇前に隅々まで含浸させるには短時間工程が必須であり、
それを支配するのは注入される樹脂の圧力であることはイメージできるかと思います。
HP-RTMには課題もあった
一方で大型、厚物成型体の中にはサンドウィッチ構造を有する場合もあり、
そこでは高圧樹脂注入がコア材であるフォーム材、ハニカムが損傷を受けるといったこともあったようです。
サンドウィッチ構造とは表皮がFRP、内部(コア)をハニカムやフォーム材といった軽量材料を用いることで、
厚みを持ちながらも構造体としての剛性を担保する航空機を中心とした業界で採用されてきた伝統的材料構成です。
過去にはサーフボードや電車の床材にサンドウィッチ構造の複合材料が使われていることをご紹介しました。
※関連コラム
CFRP/Innegra スキンと EPS コアのサーフボードへの適用
鉄道車両 の構造部材、内装材で存在感を高める 3A Composites
Ultra-RTMは細やかな注入圧力制御が可能
Ultra-RTMはEvoris Control press control systemを実装したシステムで、
状況に応じて樹脂の注入圧力を調整することを特徴としています。
これによりサンドウィッチ構造の様な高圧に耐えられない構造体であっても、
RTMによる成形が可能になったと述べられています。
DieffenbacherはRTMに関してトレンドを創出しようとする前衛的な部分があります。
これを踏まえるとUltra-RTMは当該技術に関する一つの流れと言えるのかもしれません。
次にBraiding形態の強化繊維基材をRTMで成形する実例として、
自転車のフレームをご紹介します。
FRPを用いたフレームを採用しているTIME
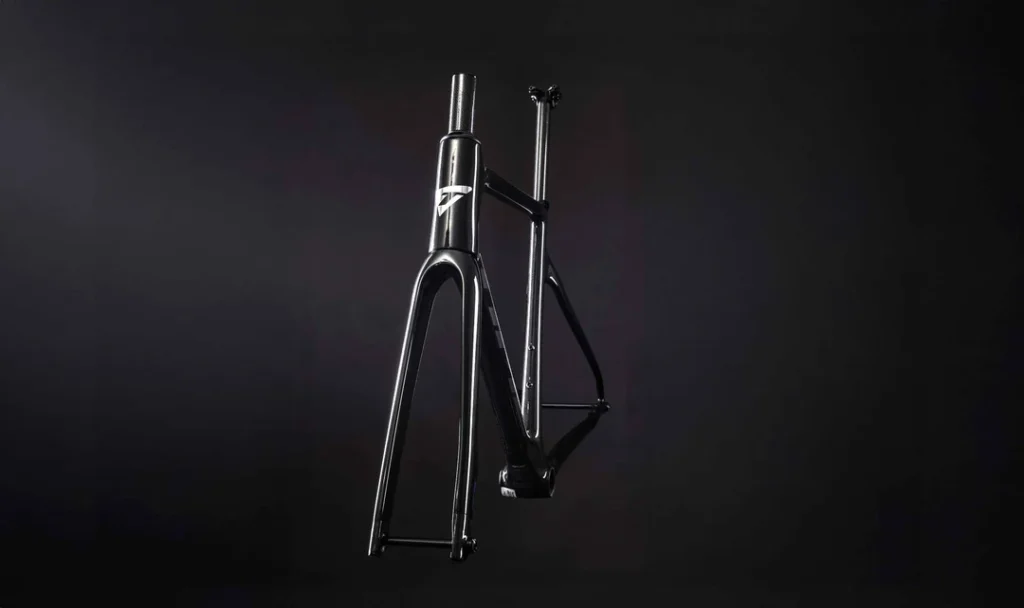
Photo credit:TIME
自転車が好きな方はご存じかと思いますが、
ハイエンドの自転車のフレームにはFRPが良く用いられます。
過去のコラムでも適用例に加え、規制についても取り上げたことがあります。
熱可塑性樹脂をマトリックスとするFRPが使われている例があることは意外かもしれません。
※関連コラム
今回ご紹介するのは、TIMEというメーカです。
以下の関連する動画とTIMEのHPの内容を参考に、FRPを用いたフレームの製造についてポイントを述べます。
工程概要
動画をご覧になってどう感じられたでしょうか。
もしかすると想像以上に人の手が関わっていることに驚かれたかもしれません。
多くのリールが回転しながらチューブ形状の織物を作っているのがBraiding、
キャラメル色の成型体はその後、ロストワックス法で成形するための内型、
型に入れた後に閉じて樹脂を入れているのがRTM、
塗装前に吹き付けているのはサンドブラストです。
関連する内容も含め、それぞれについてもう少し詳細を見ていきます。
対象となる自転車のフレーム
ハイエンドの自転車のフレームのうち、
今回の成型法説明で登場しているのは前輪を取り付けるフォーク、
ハンドルとシートの間を真っすぐつなぐトップチューブ、
シートを直接支えるシートチューブ、
トップチューブ、シートチューブとともに三角形の一辺を形成するダウンチューブ、
そしてフォーク、ダウンチューブ、トップチューブを締結するヘッドチューブです。
動画中ではFRP製のシートステーやチェーンステーも映っています。
各部位の説明は例えば以下の様なサイトの画像を見ていただくとわかりやすいかと思います。
※参考情報
Braidingでは繊維の組み合わせと選択が重要
個人的にはTIMEはかなりFRPを使いこなしている企業の一つと感じました。
”プリプレグだとプリプレガーが設定した強化繊維と樹脂しか用いることができず、
それだと自転車のフレームに適した強化繊維形態は実現できない。だから我々は繊維を自由に組み合わせられる基材加工方法を選定している。”
という見解がTIMEの担当者から述べられており、
以下のTIMEのHPでも同じような主張がなされています。
※参考情報
Braided Carbon Structure / TIME
上記はとても共感できる意見です。
FRPのような複合材料は、材料構成から”ユーザが設計すべき”ものです。
ここを材料メーカ任せというのは、そもそもスタートラインがずれていると思います。
有機繊維を積極的に採用
炭素繊維と一言で言ってもイメージされがちなIM(Intermediate Modulus)だけではなく、
HM(High Modulus)やHS(High Strength)を併用し、
さらにアラミド繊維やDyneema(R)、Zylon(R)、Vectran(R)を使うこともあるようです。
動画中でもBraidingのシーンで白い繊維が見えていたと思います。
これらはDyneema(R)をはじめとした高強度の有機繊維です。
例えばDyneema(R)は超高分子ポリエチレン、Vectran(R)は液晶ポリマーです。
これらについて過去のコラムでも取り上げたことがあります。
※関連コラム
Dyneema(R)についてTIMEはさらに踏み込んだ言及をしており、
環境問題を意識してリサイクルグレードを用いているとのこと。
これを踏まえるとDyneema(R) SK60やDyneema(R) 3G20が適用グレードかもしれません。
※関連情報
SUSTAINABLE RAW MATERIALS / Dyneema(R)
STRENGTHplus+ molecular engineering / Dyneema(R)
これに加えアラミド繊維をフレームに用いる理由は、
仮に損傷が生じても最終破壊に生じない強靭性をもたらすためとのこと。
このようなコンセプトは単一繊維では難しく、
まさに複合材料のコンセプトを理解し、自分たちの要件に基づいて設定するという、
FRP向けの設計思想が根付いていると感じます。
強化繊維の配向にも調整を加えている
また繊維配向を連続的に変化させることで剛性調整を行っているようです。
Braidingをうまく活用しているからこその発言とみていいでしょう。
フレームは場所によってより高剛性が求められる場所、
剛性を落として振動減衰を求めるところがあり、
適材適所の設定が必要です。
ここでも強化繊維配向というFRPの設計思想が必須となります。
金属治具とロストワックス法を組み合わせたRTM
これは非常に興味深い手法と感じました。
ポイントをいくつかに分けて述べます。
中空形状はロストワックス法で実現
中空部品を作るときにポイントとなるのは、
内部空間をどのように作るかということ。
TIMEはそこにロストワックス法を使っています。
動画中、キャラメル色の治具のようなものがそれです。
後述する強化繊維の積層、RTMによる樹脂含浸を行った後、
加熱炉に入れて内部のワックスを溶かすことで、
中空のFRP成型体を得ることができます。
一見すると簡単そうに見えますが、
残ったワックスを丁寧に取り除く必要があるなど、
仕上げ工程にきめ細やかさが求められます。
積層は手作業が基本
上記のロウ材の上に強化繊維を手で積層しています。
靴下をはかせるように積層するため、socksという単語で表現されています。
積層順番に注意しながらBraidingされた強化繊維を複数枚かぶせていきます。
その後は端部が動かないよう手縫いで固定し、
余剰繊維を除去しています。
場所によっては外側にクロス材を貼り付けています。
プリプレグではなく恐らくスプレーでバインダーをつけ、
プラジェット等のヒータで軽くあぶりながら固着させているものと考えます。
精度が必要な締結部には金属治具を使用し、塗装のマスキングの役割のあるインサートを適用
これは参考になる手法でした。
精度が必要な箇所には、金属治具を使用することで穴精度を維持する戦略をとっています。
RTMの際はこの治具ごと型内に入れ、
樹脂の注入、硬化後に外しています。
金型は治具を固定する機構になっているため、
基準に対して位置精度を高めることが可能です。
さらに後工程での塗装のマスキングの意味も兼ね、
金属のインサートを使用しています。
マスキングの領域を一定にできるため、
仕上げ工程の時間短縮の効果があるようです。
これらについて私自身はあまり想定していないコンセプトだったため大変勉強になりました。
予備加熱でワックスを膨張させ内圧をかける
これも面白いコンセプトです。
樹脂注入前に余熱をかけ、
ワックスを膨張させています。
これにより強化繊維が金型キャビティー内の内壁との間に押さえつけられる形となり、
内圧がかかった状態になります。
積層した繊維位置を固定するという意味で重要な工程でしょう。
加えてFRPの肉厚を決めることで、Vfを一定にすることも設計的な狙いとして当然あると思います。
樹脂を注入後、型を動かしている可能性
周りにシーリング機構を有する型を閉じた後は、
マトリックス樹脂を注入しています。
ここまでは通常のRTMですが、
型の機構を見ると追加の動作があるようです。
画像からの推測ではありますが、
「型の回転(もしくは傾斜)」
です。
RTMに使用される樹脂は含浸目的で低粘度の液体であるため、
常に重力の影響を受けます。
よって、樹脂は低い方へ低い方へ流れます。
同じ状態で固定していると、必ず特定の位置に樹脂が集まってしまうでしょう。
それを避けるために型ごと回転または傾斜させて、
樹脂が均一に回るようにしていると推測させる機構を有しているように見えます。
型が動いている様子はあるものの、
明確な紹介は無いため確証はありませんが、
自分だったら是非チャレンジしてみたい成形機構です。
型洗浄の大変さを強調
ここを公開できるということは、
FRPの”量産”を前提としたものづくりをよくわかっていると思います。
私も実体験として痛感したことですが、
型洗浄は本当に大変です。
試作経験しかない方には想像ができないであろう難しさがそこにあります。
特にFRPの賦形性を念頭に複雑形状を有するキャビティー構造をしている場合、
型の細かいところに入り込んだ樹脂を丁寧に取り除くことの重要さと大変さは言葉では表現しきれません。
ここでは離型のやり方にコツがあります。
これについては当時の上司提案の手法で、その後、様々な場面で活躍しました。
また離型についてはある程度は理論を理解することも必要です。
以下の様なコラムはその一助になるかと思います。
一見量産に無関係と感じるこのような細かい理論の一つひとつを丁寧に抑えることが、
FRPを使いこなす必要条件です。
※関連コラム
ワックスは加熱炉で溶融、回収する
成型後は脱型し、金属治具を取り外して高温の加熱炉に入れています。
マトリックス樹脂のポストキュアの意味合いもあるかもしれませんが、
主目的はFRPの中にあるワックスを溶かし出すことです。
溶けだしたワックスはそのまま回収し、
再利用しているとのこと。
使い捨ての副資材を使用しないこともあり、
環境にも優しいという主張も以下のところでなされています。
※参考情報
reducing our impact on the environment / TIME
FRP表面には塗装を施す
自転車のフレームは見た目も重要な用途であるため、
塗装にも力を入れています。
本来補修の意味合いのあるサンディングとクリアコートの塗布を行っています。
前出のマスキングの役割のある金属製のインサート表面の塗装を手作業ではがすなど、
不要な箇所を除去して仕上げとなります。
クリアコートだけでも2層施されており、
見た目が大変重要な製品であると感じます。
そしてこれらの塗装作業はすべて手作業でした。
部品位置の確認は実体ベースで
前出の通り複数のFRP製部品を組み合わせるため、
歪みは蓄積されていきます。
設計者であれば図面作成の段階で、
二乗和を活用しながら想定すべき歪みから公差を計算する必要があります。
TIMEでは最終的に組み上げた状態で規定位置に穴があるか、
といった確認を専用の治具に組み付けて行っています。
また穴径や位置についてはGO/NO-GOゲージを使っており、
検査を楽にしようとする取り組みも行われているようです。
タイヤを実際に取り付け、
チェーンやタイヤが干渉しないかといった確認も行っています。
最後に
今回はBraidingとRTMの基本を中心に、
TIMEの自転車フレームを例に工程と技術的なポイントをご紹介しました。
印象的なのは自動化に依存せず、人による作業、確認、記録を重視していることです。
FRPは細かい調整が必要である上、工程には定性的な要素が残りやすいことから、
自動化やデジタルによる評価は容易でないと考えています。
自転車のフレームを例としても、今回ご紹介した内容がすべてではないことを踏まえれば、
FRP成型体を作るという工程全体を把握することが、
いかに難しいか感じられるのではないでしょうか。
仮に非効率であっても全体を俯瞰して見られる技術力を有する人間が適切に作業工程を管理することは、
最終的な歩留まり向上や品質安定に重要であることを示唆する一例かもしれません。
不足するものとして、
強いて言えばFRP成型体内部に対する非破壊検査がないことは懸念ですが、
HPや動画中に無いだけで実際はやっているかもしれません。
非破壊検査と一言で言っても複数のやり方があります。
やはりFRPは内部欠陥に対する検査は不可欠であり、
今回ご紹介したようなスポーツ用途も一緒であるとの認識です。
TIMEの自転車は以下の様なサイトで購入できます。
工程の手間と昨今の為替相場を考えれば、
この値段が決して高くないと感じる方も一定数いると思います。
SCYLONは今回動画でご紹介した製品だと思います。
※参考情報
ご参考になれば幸いです。
※参考動画(詳細版)